Die Schicht ist voll. Der Output fehlt.
Störungen, fehlendes Material und ungeplante Tätigkeiten verbrauchen Zeit, ohne dass die Ursachen sichtbar werden.
Produktivität im gesamten Unternehmen
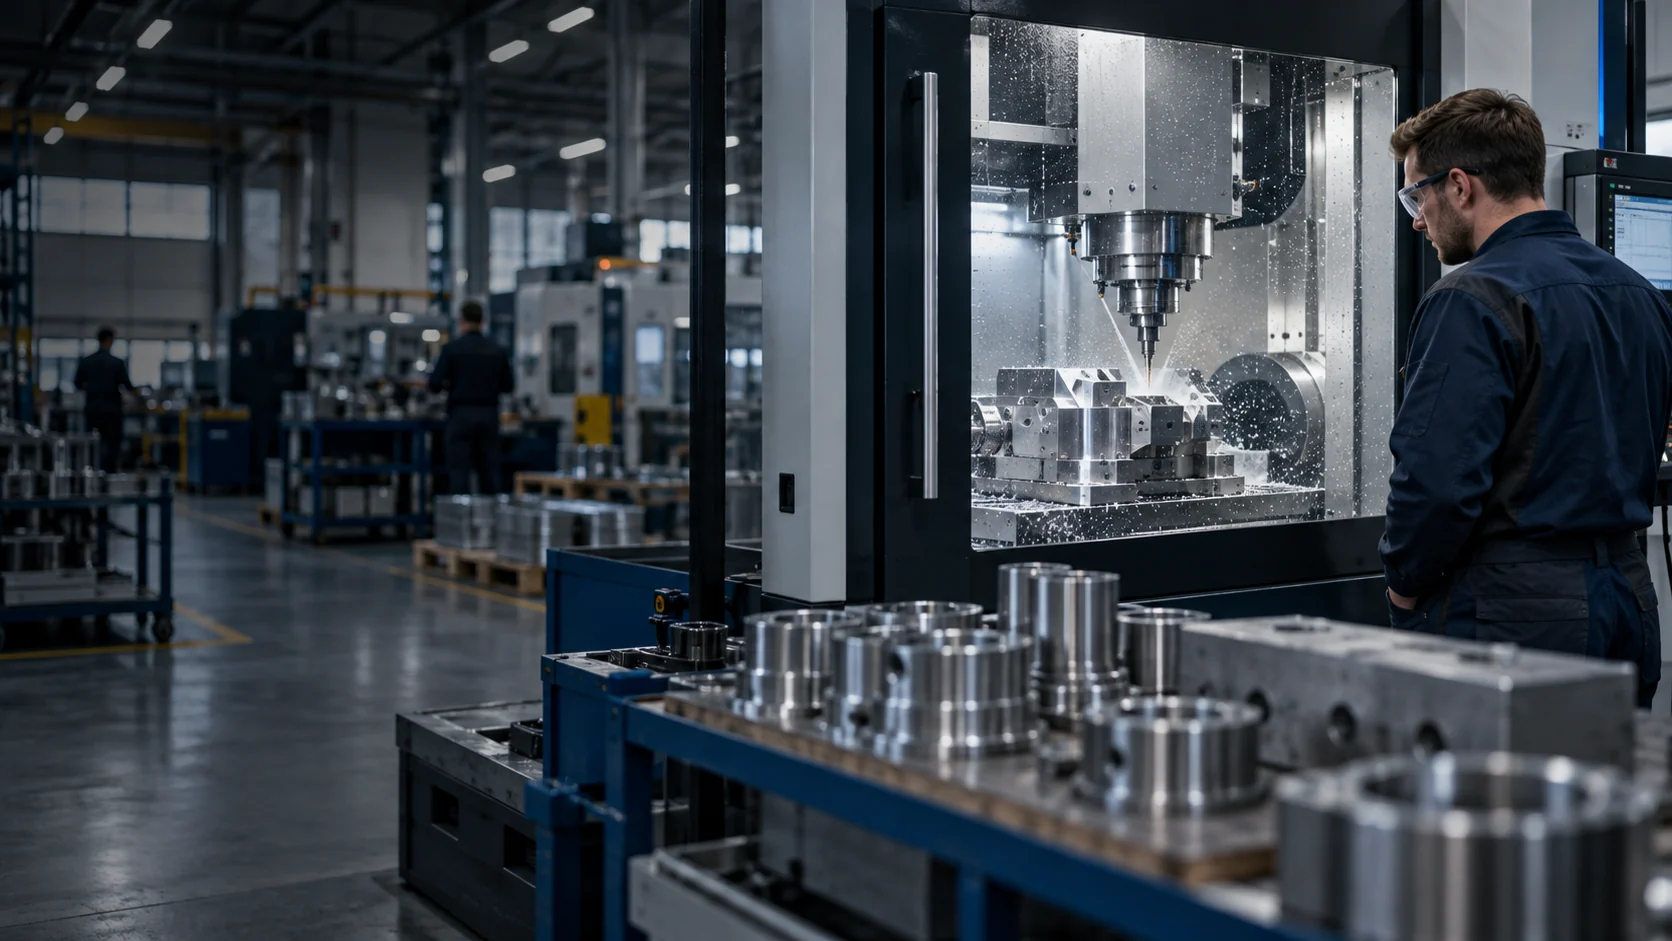
Wir steigern Produktivität in Produktion, Logistik, indirekten Bereichen und Verwaltung. In der Fertigung reduzieren wir Stillstände, Rüstverluste und Nacharbeit. Entscheidend ist, ob am Engpass mehr verkaufsfähiger Output entsteht oder der notwendige Aufwand sinkt.
Erfahrung, auf die Unternehmen vertrauen.








Vier Bereiche, ein Ergebnis
Wir setzen dort an, wo Leistung verloren geht: in der Produktion, in der Logistik und in den unterstützenden Funktionen.
Verfügbare Kapazität in gute, lieferfähige Leistung übersetzen.
Stillstände, Rüstzeiten, Ausschuss und unausgewogene Abläufe reduzieren.
Wirkung prüfenGutteile je Stunde, Verfügbarkeit und Nacharbeit
Produktion verbessern →Material ohne Suchwege und Mehrfachtransporte bewegen.
Lagerplätze, Kommissionierung, Nachschub und Versand aufeinander abstimmen.
Wirkung prüfenAufwand je Auftrag, Kommissionierqualität und Versandtermintreue
Logistik optimieren →Qualität, Technik und Arbeitsvorbereitung wirksam einsetzen.
Aufgaben priorisieren, Rückfragen vermeiden und Schnittstellen zu Produktion und Logistik klären.
Wirkung prüfenBearbeitungszeit, Rückstände und wiederkehrende Störungen
Technik und Instandhaltung verbessern →Aufträge und Vorgänge mit weniger Schleifen bearbeiten.
Doppelerfassung, Freigabeschleifen und manuelle Routinen in Auftragsabwicklung, Einkauf und Administration reduzieren.
Wirkung prüfenDurchlaufzeit, Rückfragen und Aufwand je Vorgang
Verwaltung und Gemeinkosten verbessern →Wir bewerten die Bereiche gemeinsam: Eine Entlastung an einer Stelle soll keine zusätzliche Arbeit an anderer Stelle erzeugen.
Ihre Ausgangslage
Hohe Beschäftigung ist noch keine hohe Produktivität. Entscheidend ist, wie viel verkaufsfähige Leistung mit dem eingesetzten Personal, Material und den Anlagen entsteht.
Störungen, fehlendes Material und ungeplante Tätigkeiten verbrauchen Zeit, ohne dass die Ursachen sichtbar werden.
Werkzeuge, Programme und Freigaben stehen nicht rechtzeitig bereit. Der nächste Auftrag startet verspätet.
Fehler werden aussortiert oder nachgebessert. Die wiederkehrenden Prozessursachen bleiben bestehen.
Leistung schwankt zwischen Schichten. Standards, Qualifizierung und Verantwortlichkeiten sind nicht ausreichend verankert.
Zusammenhänge verstehen
Wir betrachten Maschine, Material, Arbeitsablauf und Organisation gemeinsam. So wird aus einer besseren Einzelkennzahl eine belastbare Verbesserung der Produktion.
Lokale Maschinenoptimierung kann zusätzlichen Zwischenbestand erzeugen, ohne mehr Kundenaufträge fertigzustellen.
Wir priorisieren die Stelle, an der zusätzliche Gutmenge oder geringerer Aufwand dem Gesamtsystem hilft.
Instabile Prozesse produzieren bei höherer Geschwindigkeit auch mehr Ausschuss und Nacharbeit.
Wir beseitigen Fehlerursachen und sichern Anlauf, Prüfmerkmale und Arbeitsweise ab.
Ohne Standards, Training und tägliche Rückmeldung kehren alte Abläufe zurück.
Wir erproben die Lösung mit dem Team, qualifizieren Mitarbeitende und verfolgen die Wirkung im Shopfloor.
Unser Ansatz
Im Produktionsbereich verbinden sechs Hebel technische und organisatorische Verbesserungen. Klicken Sie auf ein Feld, um konkrete Maßnahmen zu öffnen.
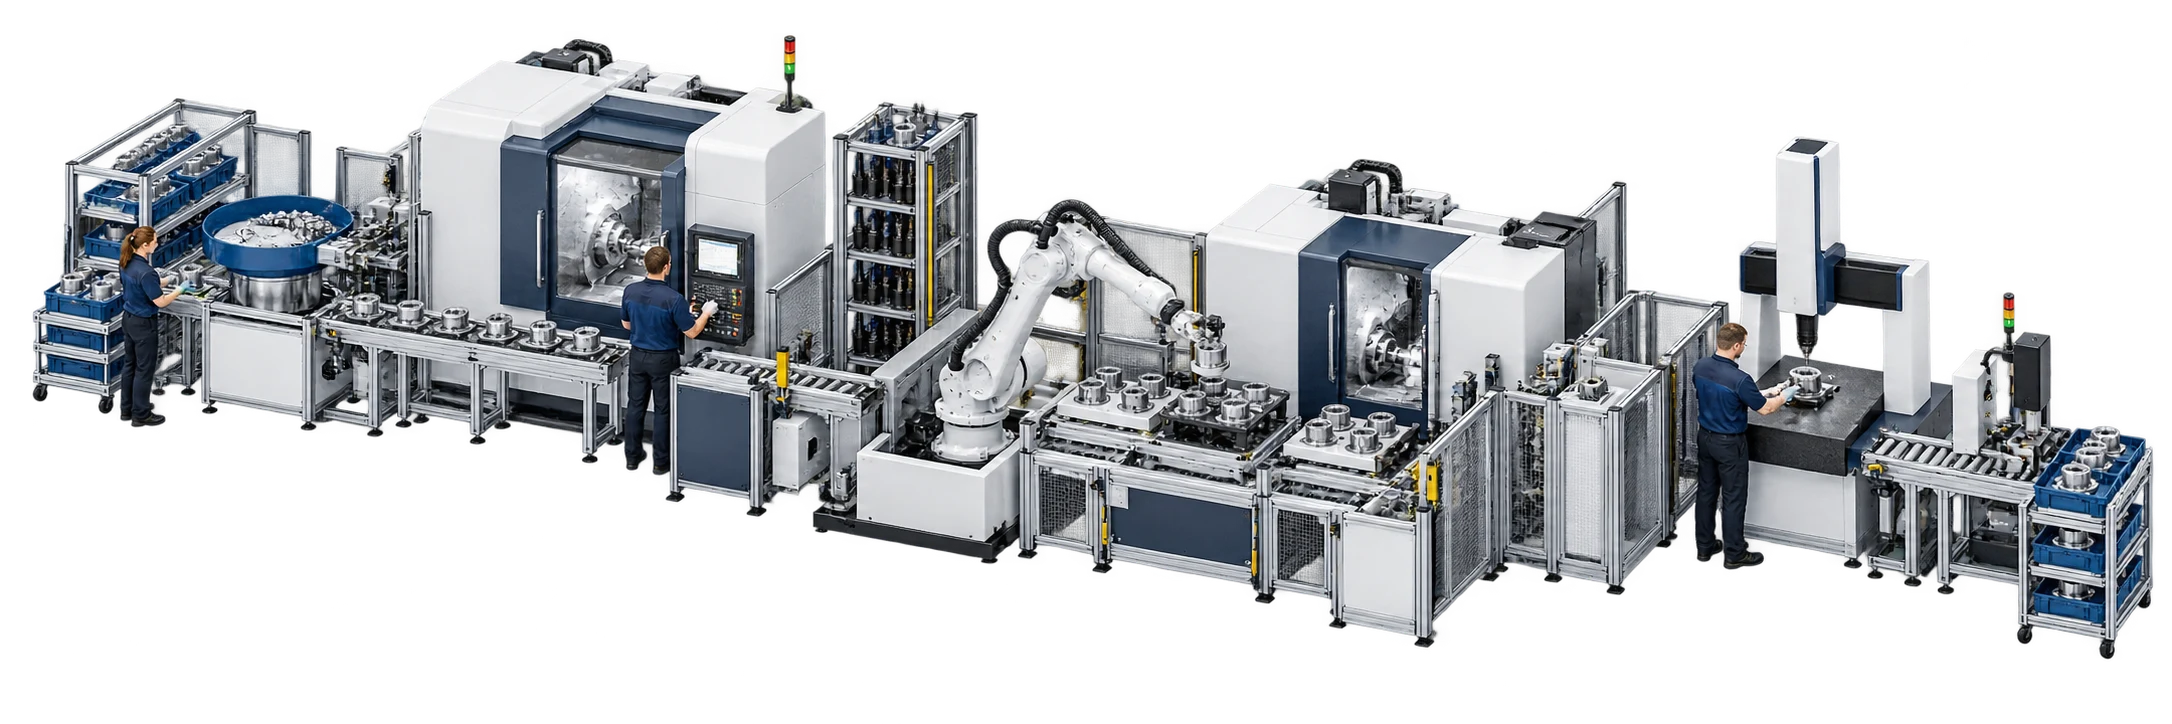
Wählen Sie einen Hebel. Die Maßnahmen öffnen sich hier.
Verfügbarkeit
Häufigkeit und Dauer von Störungen mit der Schicht aufnehmen. Wiederkehrende Hauptursachen gemeinsam priorisieren.
Technische Fehler, Bedienprobleme und fehlende Versorgung unterscheiden. Maßnahmen an der jeweiligen Ursache umsetzen.
Wartung und autonome Prüfungen mit dem Produktionsplan verbinden. Kritische Ersatzteile und Reaktionswege absichern.
Verfügbarkeit
Den tatsächlichen Ablauf aufnehmen, einschließlich Suchen, Warten, Reinigen und Erstteilfreigabe.
Externe Vorbereitung, vollständige Rüstsätze und standardisierte Übergaben vor dem Anlagenstopp organisieren.
Den neuen Rüstablauf gemeinsam testen und trainieren. Qualität und Sicherheit bei der Zeitverkürzung erhalten.
Leistung
Mikrostopps, Wartezeiten und unausgeglichene Arbeitsinhalte beobachten. Den Kundenbedarf als Bezug verwenden.
Greifwege, Übergaben und Materialbereitstellung gemeinsam mit den Mitarbeitenden gestalten.
Personalbesetzung und Anlagenleistung aufeinander abstimmen. Qualifikationen bei der Einsatzplanung berücksichtigen.
Qualität
Fehlerarten, Entstehungsorte und Nacharbeit nach tatsächlicher Wirkung priorisieren.
Einflussgrößen, Anfahrbedingungen und Prüfmerkmale verbindlich machen. Fehler möglichst am Entstehungsort verhindern.
Qualitätsabweichungen zeitnah an die verursachende Stelle zurückführen. Wirksamkeit der Maßnahmen nachweisen.
Leistung
Fehlteile, Suchzeiten, Transporte und Zwischenlager im Wertstrom aufnehmen.
Bereitstellung, Nachschub und Behälter so gestalten, dass die Arbeit ohne Unterbrechung möglich ist.
Layout, Transportlose und Schnittstellen gemeinsam bearbeiten. Mehr Output nicht mit mehr Umlaufbestand verwechseln.
Organisation
Den wirksamen Ablauf verständlich dokumentieren und mit den Schichten erproben.
Qualifikationslücken schließen, Multiplikatoren aufbauen und neue Tätigkeiten praktisch trainieren.
Kurze tägliche Regelkreise mit Verantwortung und Maßnahmenverfolgung etablieren. Wiederkehrende Verluste systematisch bearbeiten.
Mehr Gutmenge mit nachvollziehbarem Ressourceneinsatz.
Wir trennen Anlagenleistung, Arbeitsproduktivität und wirtschaftliche Wirkung. Freie Kapazität wird erst dann zum Ergebnis, wenn sie sinnvoll genutzt oder der Aufwand tatsächlich reduziert wird.
Kundenprojekte
Veröffentlichte Projekte mit belegter Produktivitätssteigerung. Die Ergebnisse gelten für den jeweiligen Projektumfang und sind keine Prognose für Ihr Unternehmen.
Das Video konnte nicht geladen werden. Video direkt öffnen
Industrieproduktion, 6 Monate
Planung, Logistik und Fertigung gemeinsam weiterentwickelt.
Veröffentlichte Ergebnisse nach sechs Monaten; Programmeinstieg im Werk Polen.
Zum Kundenprojekt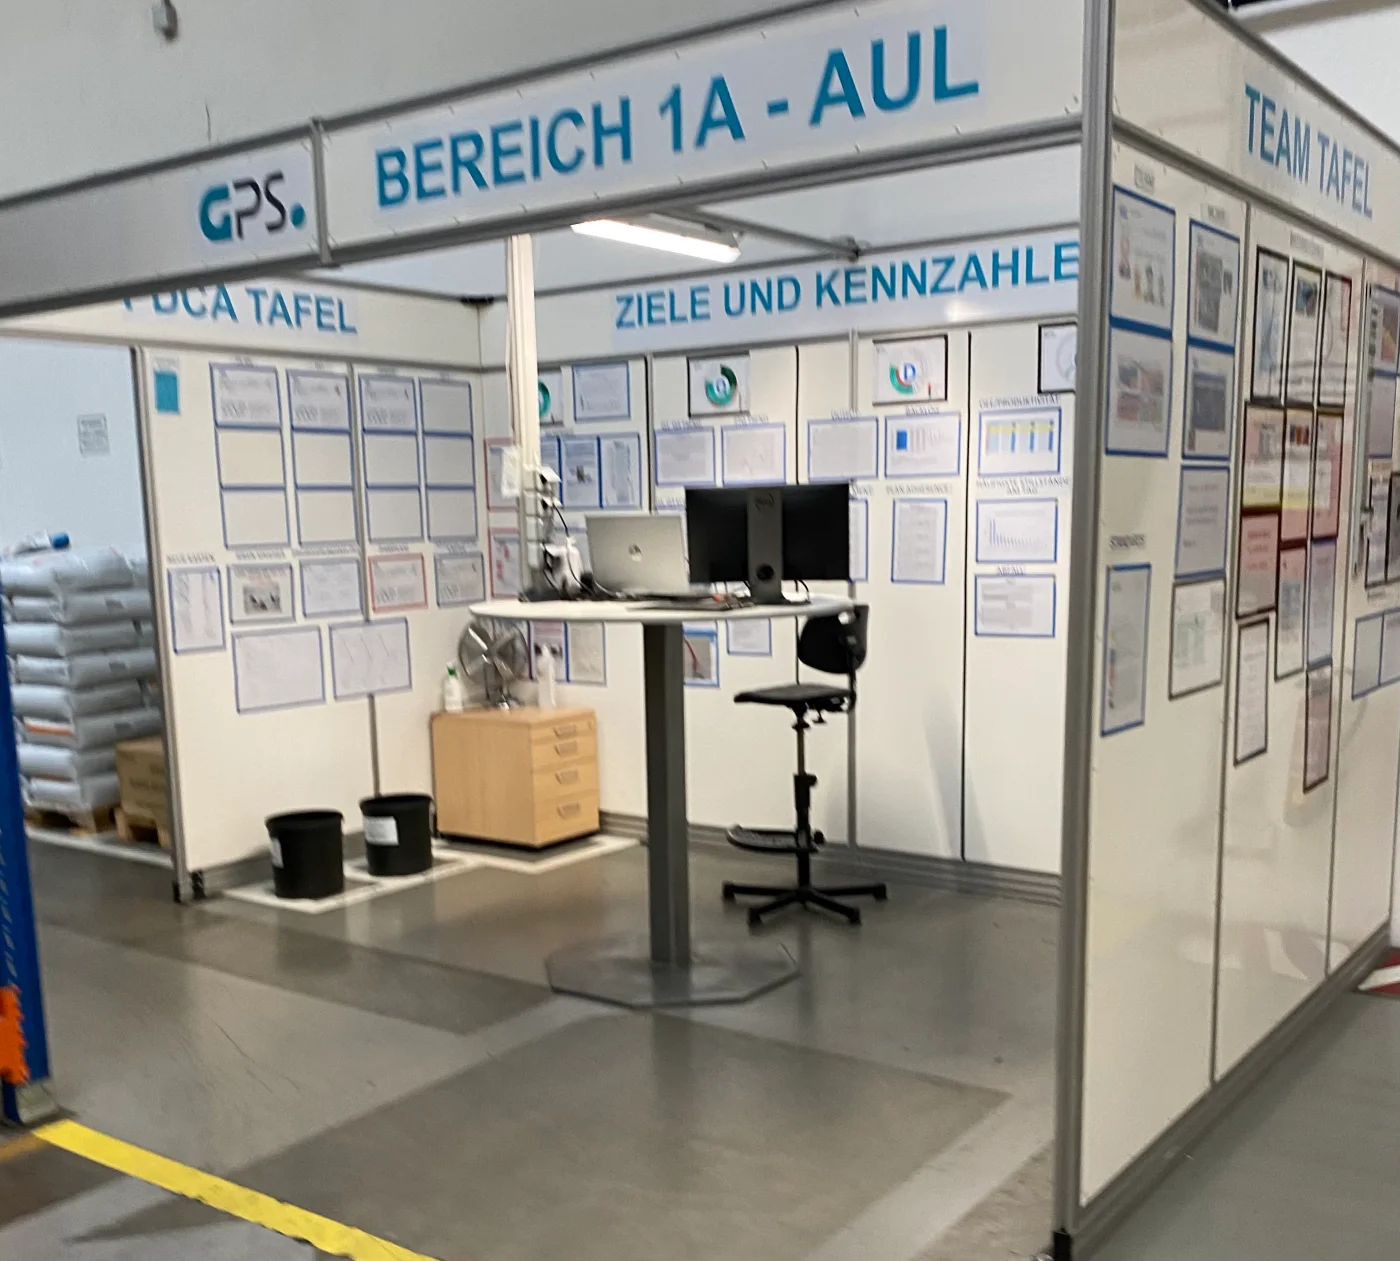
Kabelindustrie, 9 Monate
Segmentierte Fertigung und abgestimmte Planung.
Veröffentlichte Ergebnisse nach neun Monaten am Standort Österreich.
Zum KundenprojektKundenstimmen
Gebauer & Griller
„Für Themen rund um Planung und Operative Exzellenz kann ich Leanovative nur empfehlen – ich kenne keine Beratung die stärker in der Umsetzung ist.“
Adient
„Wir haben unsere Fabrik in 10 Monaten vollständig umgebaut. Mehr Output, mehr Qualität und weniger Lagerbestand“
Wessel-Werk
Aus der veröffentlichten Kundenreferenz
Deutlich messbare Ergebnisse nach 4 Wochen. Das Unternehmen arbeitet selbstständig an weiteren Verbesserungen weiter.
Kundenprojekt ansehenDen Einstieg konkret machen
Für Geschäftsführung, Werk- und Produktionsleitung, wenn vorhandene Kapazität trotz hoher Auslastung nicht in verlässliche Gutmenge mündet. Typische Auslöser sind wiederkehrende Stillstände, lange Wechsel, Materialwartezeiten und Nacharbeit. Bei Varianten- oder Einzelfertigung wird der Produktmix berücksichtigt; reine Stückzahlen zwischen unterschiedlichen Aufträgen sind kein fairer Leistungsmaßstab.
Wir grenzen eine Linie, einen Wertstrom oder einen Engpass ab. Auftragsmix, geplante Produktionszeit, Gutmenge, Ausschuss, Besetzung und dokumentierte Unterbrechungen bilden die Ausgangsbasis. Beobachtungen mit den Schichten ergänzen vorhandene ERP-, BDE- oder MES-Daten. Ein neues Erfassungssystem ist dafür nicht automatisch nötig. Überschneidende Störungen werden zeitlich abgegrenzt, damit Minuten nicht doppelt zählen.
Häufigkeit und Dauer allein entscheiden nicht: Vorrang hat ein Verlust, dessen Beseitigung den Engpass entlastet oder vermeidbaren Aufwand reduziert. Ursache und Maßnahme werden mit Produktion, Qualität, Instandhaltung und Materialversorgung geprüft. Ein Pilot testet den geänderten Ablauf unter realen Bedingungen. Gutmenge, Qualität, Aufwand und Folgeengpässe werden vor einer Ausweitung gemeinsam bewertet.
Verantwortliche müssen Zeit für Beobachtung, Erprobung und tägliche Rückmeldung ermöglichen. Sicherheit und Qualitätsfreigaben begrenzen Änderungen an Geschwindigkeit und Rüstablauf. OEE beschreibt eine Anlage; sie ersetzt weder den Blick auf den Gesamtfluss noch einen Wirtschaftlichkeitsnachweis. Freie Minuten werden erst wirtschaftlich nutzbar, wenn zum Beispiel Mehrarbeit entfällt oder zusätzliche Nachfrage bedient werden kann. Ein bestimmter Produktivitätsgewinn wird nicht vorab zugesagt.

Ihr nächster Schritt
Wir besprechen Ihren Engpass, typische Störungen und die wirtschaftliche Zielsetzung. Daraus grenzen wir einen passenden Pilotbereich ab.
Im Erstgespräch klären wir den vermuteten Engpass, wiederkehrende Verlustarten, den Auftragsmix und die wirtschaftliche Verwendung zusätzlicher Leistung. Vorhandene Schichtberichte oder ein Ablaufüberblick reichen für die erste Einordnung. Danach grenzen wir gemeinsam Pilot, Messbasis und Verantwortlichkeiten ab.
Produktivität steigern & Verluste reduzieren
Abgrenzung zu anderen Beratungsansätzen
Wir gehen von den tatsächlichen Verlusten im Betrieb aus und setzen Lösungen mit den Schichten um. Der Maßstab ist nutzbare Leistung und nachvollziehbare wirtschaftliche Wirkung.
KonzeptauftragAnalyse und Handlungsempfehlung
Wir messen Output, Zeit, Ausschuss und Ressourceneinsatz. Ein höherer OEE-Wert allein ist noch kein realisierter Ergebnisbeitrag.
KonzeptauftragEine Funktion oder einen Prozess optimieren
Anlage, Materialversorgung, Arbeitsfolge und Schichtorganisation werden als zusammenhängender Prozess verbessert.
KonzeptauftragKonzept an die Organisation übergeben
Wir erklären den Handlungsbedarf, beteiligen die Betroffenen und üben neue Abläufe gemeinsam mit Ihren Teams ein.
KonzeptauftragAbschluss mit dem Maßnahmenplan
Standards, Verantwortlichkeiten und kurze Regelkreise machen die Verbesserung im Alltag tragfähig.
Schritte der Zusammenarbeit
Wir kombinieren Daten mit Beobachtungen an Anlagen und Arbeitsplätzen. Daraus entsteht ein priorisiertes Bild der technischen und organisatorischen Verluste.
Im Pilot setzen wir Rüst-, Qualitäts- und Ablaufverbesserungen gemeinsam mit Ihrem Team um. Die Wirkung wird gegen die Ausgangsbasis geprüft.
Wir trainieren die neuen Abläufe, etablieren tägliche Rückmeldung und übertragen bewährte Lösungen auf weitere Bereiche.
Über LEANOVATIVE Consulting
Wir begleiten produzierende Unternehmen dabei, ihre Kosten zu senken, Kapital freizusetzen und ihre Leistung verlässlich zu erbringen.
Unser Team verbindet mehrjährige Industrieerfahrung mit Beratung und gemeinsamer Umsetzung vor Ort. Wir arbeiten mit Geschäftsführung, Führungskräften und Mitarbeitenden an Lösungen, die wirtschaftlich wirken und im Alltag funktionieren.
LEANOVATIVE kennenlernen ↗Ihre Ansprechpartner

Managing Partner
5 Jahre bei der Leoni AG im Bereich Operations, Supply Chain & Lean; anschließend im Sales bei Brunel. Gründer und Geschäftsführer von LEANOVATIVE Consulting.
Fokus: Batteriesysteme, Automotive und Kabelindustrie, Maschinenbau
Senior Managerin
10 Jahre Erfahrung u. a. bei Amtec Maschinenbau, Maxim und LEANOVATIVE Consulting
Fokus: Fast Moving Consumer Goods (FMCG) und Batteriesysteme

Manager
10 Jahre Erfahrung u. a. bei REWE Group, b-k-p Consulting und LEANOVATIVE Consulting
Fokus: Maschinenbau und Spritzguss
Wir betrachten das Verhältnis von eingesetzten Ressourcen zur nutzbaren Leistung. Dazu gehören Produktion, Logistik, indirekte Funktionen und Verwaltung. Eine höhere Anlagenverfügbarkeit allein führt noch nicht automatisch zu einem besseren Unternehmensergebnis.
Produktivitätsberatung verbessert das Verhältnis von nutzbarer Leistung zu eingesetztem Aufwand. LEANOVATIVE bearbeitet Verluste in Produktion, Logistik, indirekten Bereichen und Verwaltung. In der Fertigung hilft die OEE dabei, Verfügbarkeits-, Leistungs- und Qualitätsverluste zu unterscheiden.
Eine höhere OEE an einer nicht begrenzenden Anlage erhöht nicht zwangsläufig die lieferfähige Gutmenge. Wir prüfen zunächst den Engpass und grenzen Stillstände, Rüsten, Geschwindigkeitsverluste sowie Ausschuss ab. Danach werden die relevanten Ursachen mit den Teams im Betrieb bearbeitet.
Die Wirkung wird anhand der tatsächlich nutzbaren Mehrleistung oder des geringeren Aufwands bewertet. Frei gewordene Arbeitszeit wird getrennt von realisierten Einsparungen ausgewiesen. In Logistik und Verwaltung verwenden wir aufgabenspezifische Größen wie Aufwand je Auftrag, Rückfragen und Bearbeitungszeit.
Vor dem Einstieg
Produktivität setzt nutzbaren Output ins Verhältnis zum Ressourceneinsatz, etwa Gutmenge je Arbeitsstunde. Welche Kennzahl sinnvoll ist, hängt vom Produktionssystem ab. Bei wechselndem Produktmix wird eine vergleichbare Bewertungsbasis vereinbart.
OEE zeigt das Zusammenspiel von Verfügbarkeit, Leistung und Qualität einer Anlage. Sie ist hilfreich, ersetzt aber weder die Betrachtung des Engpasses noch Arbeitsproduktivität oder Wirtschaftlichkeit. Wir wählen Kennzahlen passend zur Fragestellung.
Nein. Weniger Störungen, Nacharbeit und Wartezeit können mehr Output, weniger Mehrarbeit oder Entlastung ermöglichen. Welche wirtschaftliche Nutzung vorgesehen ist, wird mit Ihnen ausdrücklich festgelegt.
Die Mitarbeitenden helfen, Verluste und Ursachen zu verstehen. Lösungen werden an realen Arbeitsplätzen erprobt, verbessert und trainiert. Führungskräfte übernehmen mit dem Team die tägliche Steuerung.
Nicht unbedingt. Für einen abgegrenzten Pilot reichen häufig vorhandene Daten und eine strukturierte Aufnahme im Betrieb. Digitale Erfassung ist sinnvoll, wenn Definitionen, Datenqualität und der konkrete Anwendungsfall geklärt sind.
Ja. Dann stehen unter anderem Rüstfolgen, Arbeitsinhalte, Materialbereitstellung und eine faire Bewertung des Produktmixes im Fokus. Ein starrer Taktvergleich zwischen unterschiedlichen Aufträgen wäre irreführend.
Zum Beispiel durch vermiedene Mehrarbeit, weniger Ausschuss oder zusätzlichen absetzbaren Output. Wir stimmen mit den Verantwortlichen ab, wie der operative Effekt tatsächlich wirtschaftlich genutzt wird. Freie Zeit allein wird nicht als Einsparung verbucht.
Wir grenzen einen Wertstrom, eine Linie oder einen Engpass ab. Anschließend werden Ausgangsbasis, wirtschaftliches Ziel und Pilotmaßnahmen gemeinsam definiert. Der Umfang folgt der konkreten Situation.
Wir erfassen zunächst, wann und warum der Engpass keine Gutteile produziert: Materialmangel, Störungen, Rüsten, Anlaufverluste oder Nacharbeit. Die Priorität richtet sich nach verlorener Engpasszeit und wirtschaftlicher Wirkung. OEE hilft, Verfügbarkeits-, Leistungs- und Qualitätsverluste zu unterscheiden; sie ersetzt nicht die Bewertung des gesamten Auftragsflusses. Wiederkehrende Stillstände bearbeiten wir mit Instandhaltung und Technik. Im Shopfloor Management werden Abweichungen, Entscheidungen und Maßnahmen täglich nachgehalten.
Die OEE multipliziert Verfügbarkeit, Leistungsgrad und Qualitätsrate einer Anlage. Für einen belastbaren Vergleich müssen die Zeitbasis und die Regeln zur Verlustzuordnung übereinstimmen. Die Kennzahl erklärt Anlagenverluste; ob eine Verbesserung das Betriebsergebnis stärkt, hängt zusätzlich vom Engpass, dem Kundenbedarf und der Nutzung der gewonnenen Kapazität ab.
Branchen & Kundengruppen
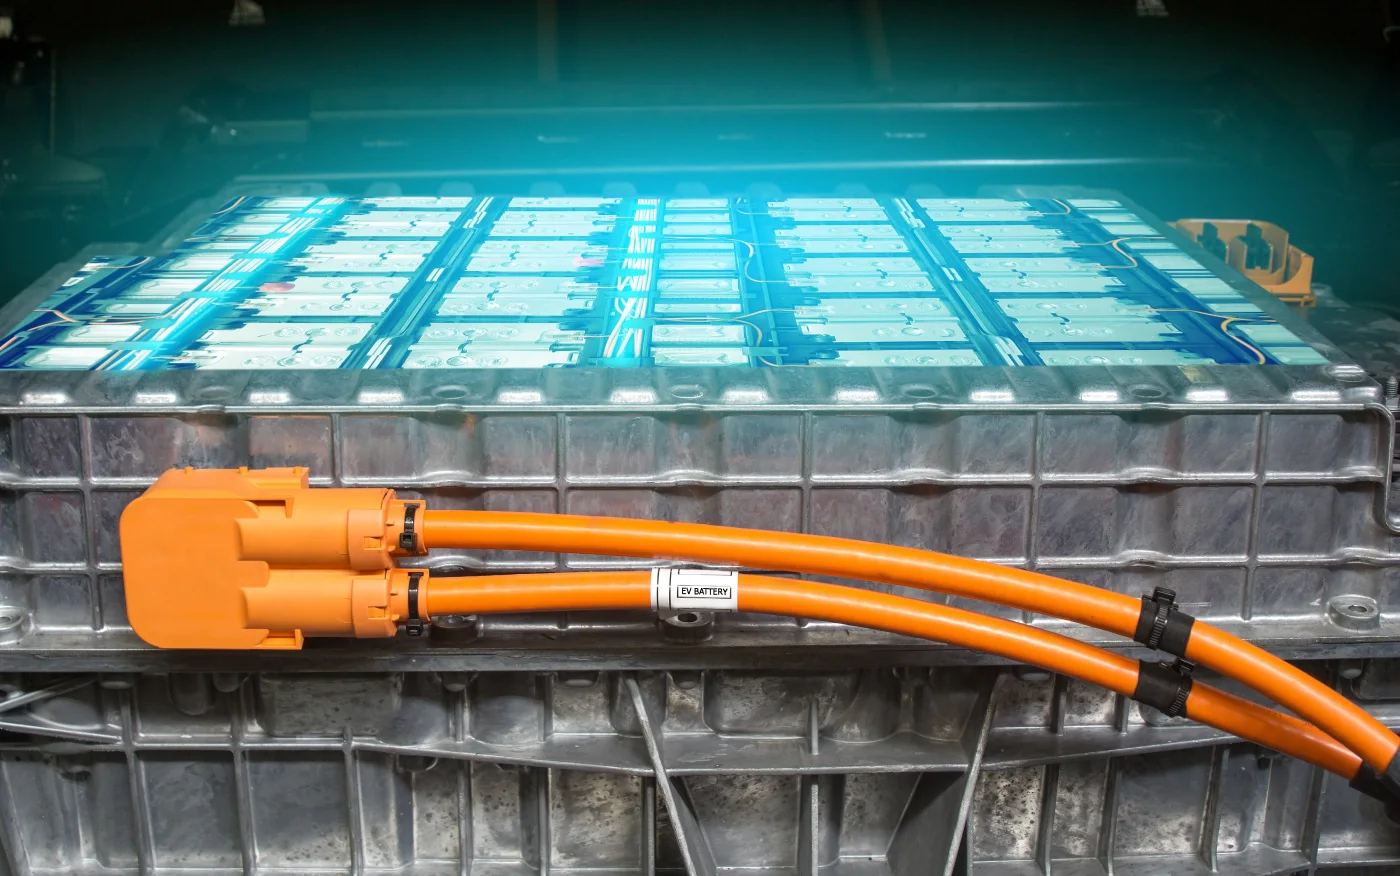
Von der Zelle zum lieferfähigen System.
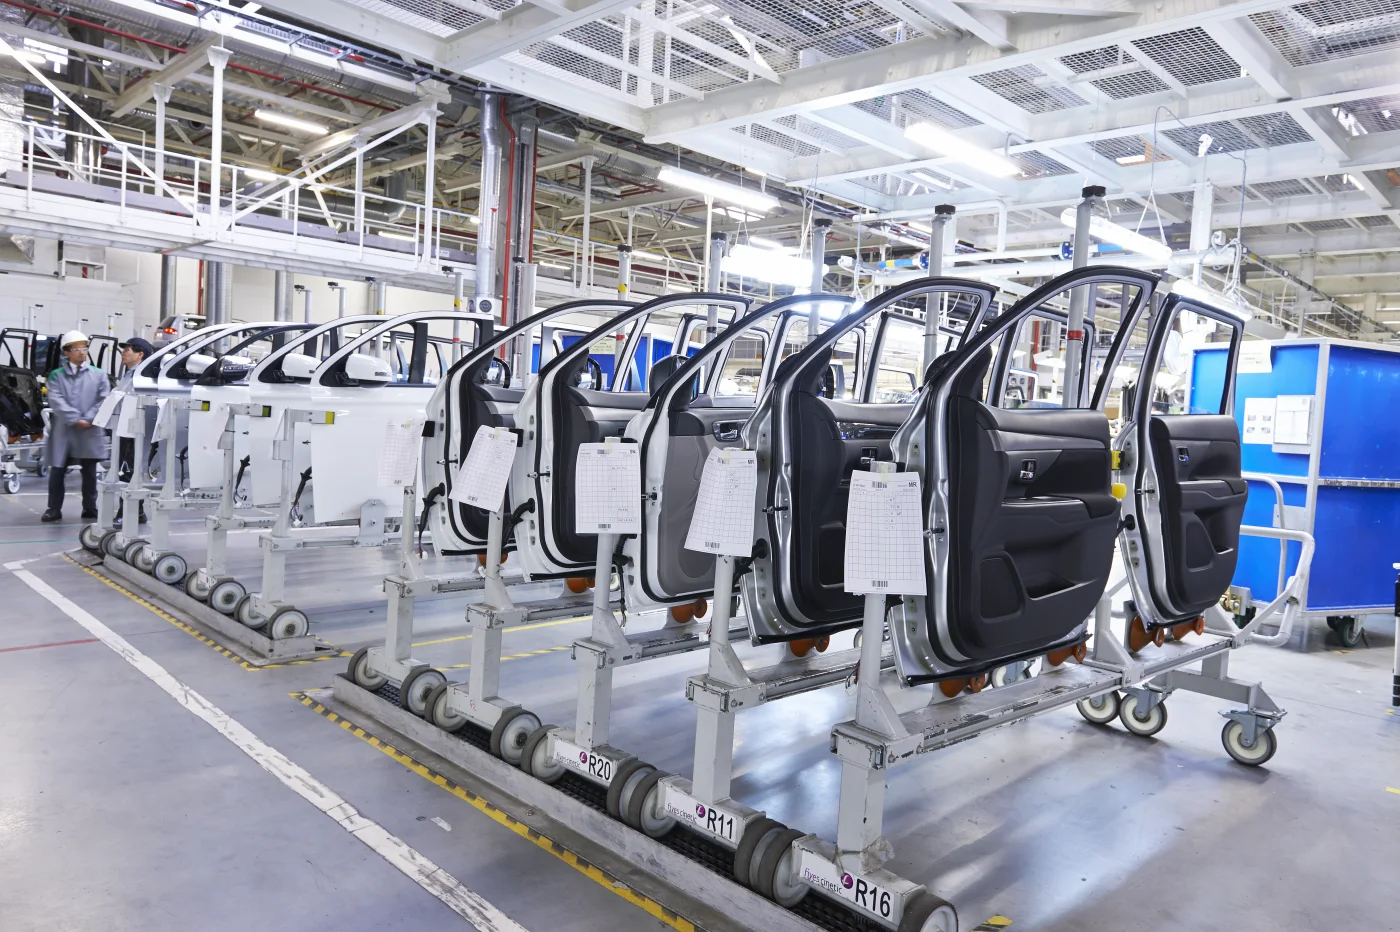
Takt, Varianten und Versorgung beherrschen.
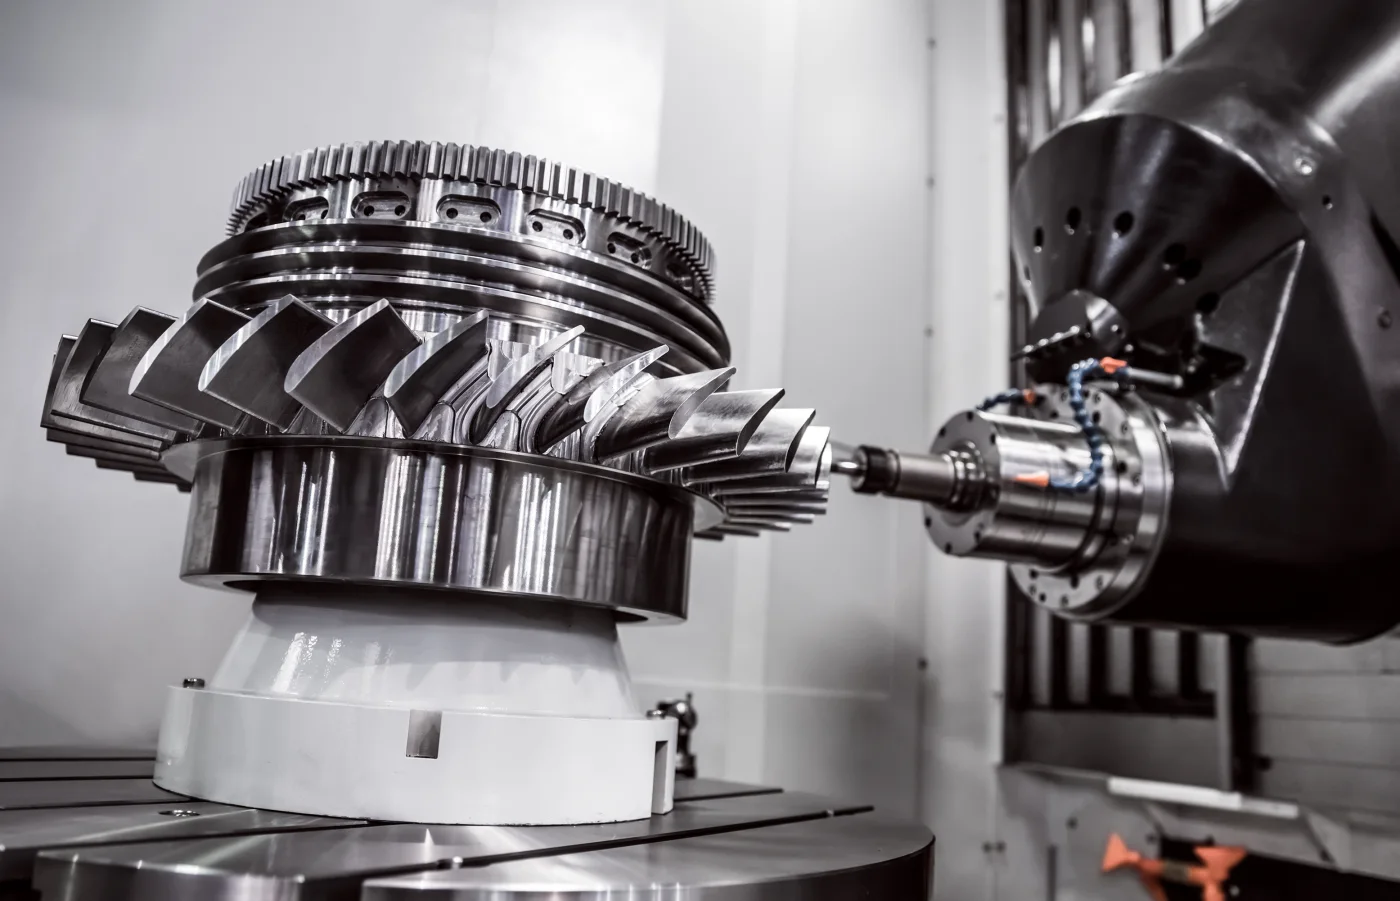
Komplexe Aufträge zuverlässig abwickeln.
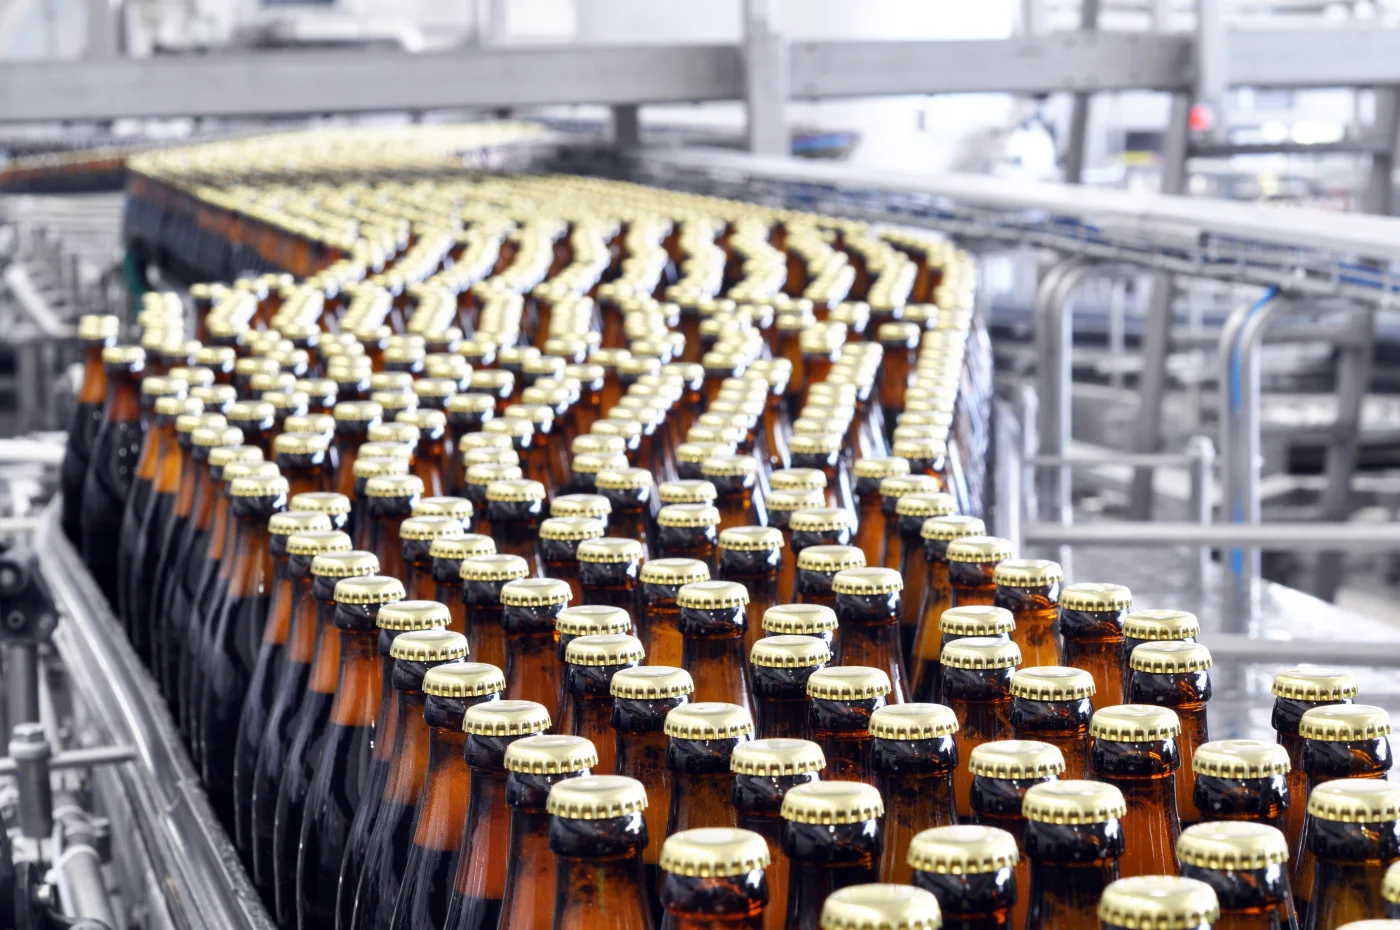
Volumen, Verfügbarkeit und Effizienz verbinden.
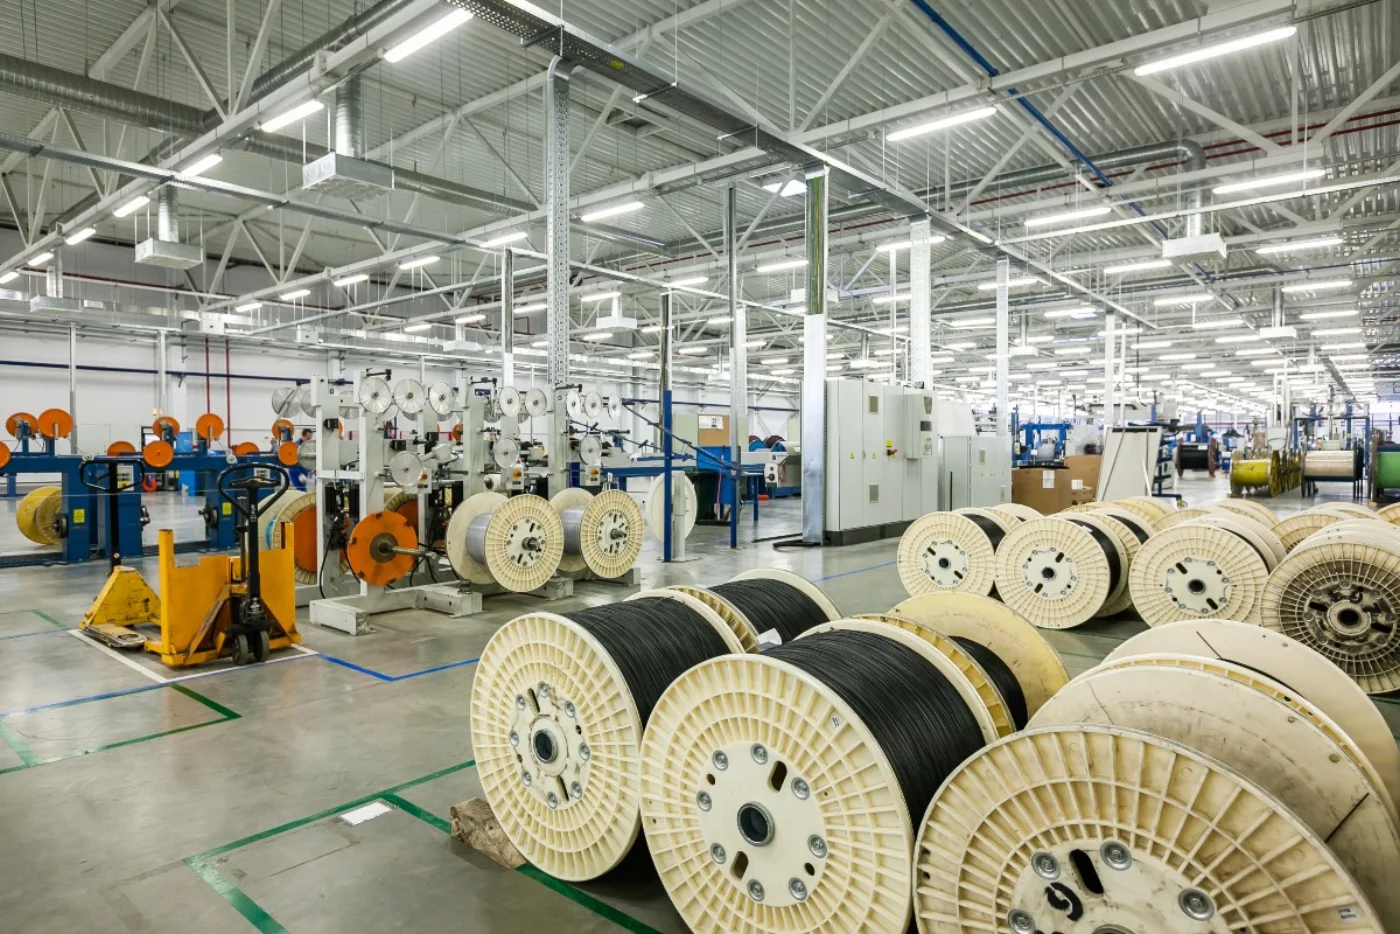
Materialfluss und Fertigungsfolgen abstimmen.
Operative Wertsteigerung in Beteiligungen.
Passende Fachartikel